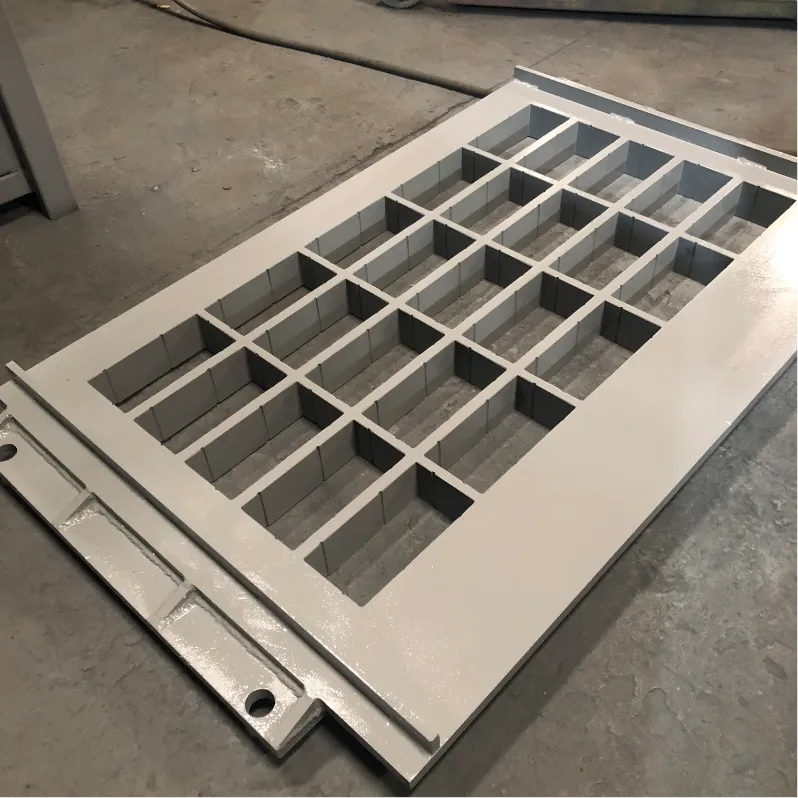
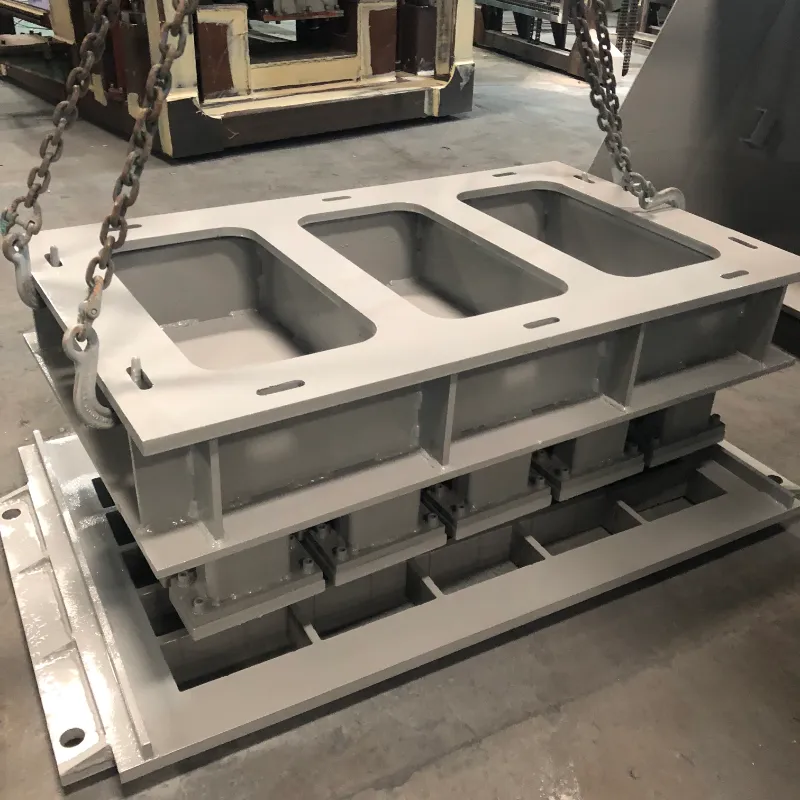
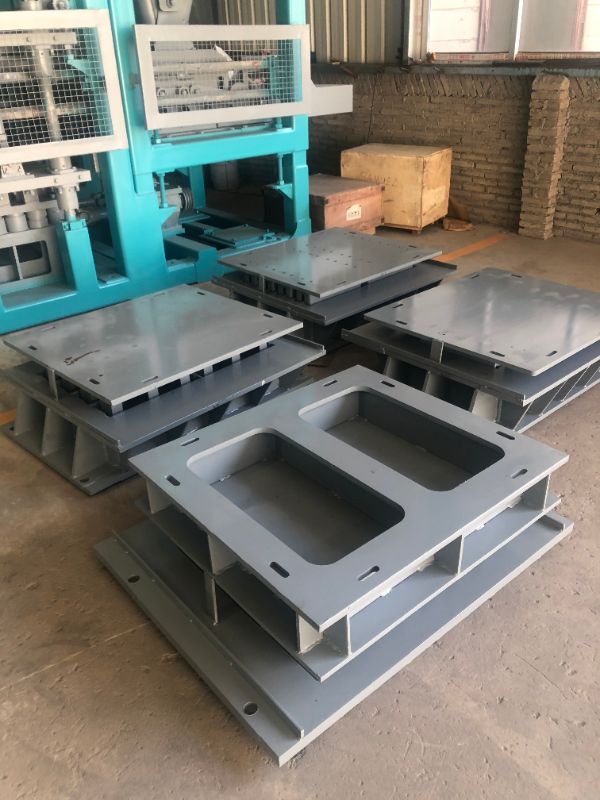
Betonhoztömba termelők számára a lebontási szakasz az, ahol a termelékenység és a termékminőség áll vagy csökken. Ha a betonrudak, repedések vagy felületek meghibásodnak a bontás során, az állásidővel, a hulladékkal és a selejt termékkel kapcsolatos költségek gyorsan felhalmozódnak. E gyakori problémák kiváltó okainak megértése – és a megoldásuk módja – elengedhetetlen a hatékony gyártósor fenntartásához.
A Fujian Unik Mold Technology Co., Ltd.-nél 2010 óta foglalkozunk nagy teljesítményű betonformák tervezésével. 28 exportpiacon szerzett tapasztalatainkból merítve, itt található egy gyakorlati hibaelhárítási útmutató a leggyakoribb bontási problémákhoz.
A ragasztás az egyik leggyakoribb és legfrusztrálóbb probléma a betongyártásban. Lelassítja a ciklusokat, károsítja mind a penészt, mind a terméket, és leállíthatja a vonalat.
Valószínű okok:
Nem megfelelő vagy egyenetlen olajfelhordás
Gyenge minőségű leválasztószer, amely nem felel meg a beton típusának
Az üreg felületi kopása súrlódási pontokat hoz létre
Nem megfelelő bontási időzítés – vagy túl korán, vagy túl későn
Merev, alacsony megmunkálhatóságú betonkeverék
Megoldások:
Vigyen fel vékony, egyenletes réteg professzionális kioldóolajat az üreg minden felületére
Polírozza újra a formaüregeket a sima felület helyreállítása érdekében (UNIK az Ra 1.6-ot ajánlja)
Tartson állandó kiszerelési időt, ideális esetben 10-15 másodpercet a vibráció után
Állítsa be a betonkeveréket a folyóképesség javítása és a ragadósság csökkentése érdekében
A kész blokkok felületén lévő léglyukak többet jelentenek, mint kozmetikai problémák – veszélyeztethetik a szerkezeti integritást.
Valószínű okok:
Nem megfelelő vibráció, ami megakadályozza a rekedt levegő kijutását
Túl viszkózus betonkeverék, amely felfogja a légbuborékokat
Rossz etetéselosztás, légzsebek maradnak az üregben
Olajalapú leválasztó szerek használata, amelyek levegőt zárhatnak be a forma felületén
Megoldások:
Kalibrálja újra a rezgési frekvenciát az ajánlott 50–60 Hz-es tartományra
Javítsa a beton folyékonyságát a keverék kialakításának módosításával vagy lágyítók hozzáadásával
Biztosítsa az egyenletes és teljes táplálást minden üregben
Fontolja meg vízbázisú leválasztószerek használatát, amelyekről kimutatták, hogy jobb felületi minőséget produkálnak, mint az olajalapú alternatívák
A repedezett blokkok közvetlen anyag- és munkaveszteséget jelentenek.
Valószínű okok:
A keverék túl száraz, ami csökkenti a zöld erősségét
Nem megfelelő kötési idő a formázás előtt
Nem megfelelő vibráció – túl alacsony vagy túl magas
Mechanikai igénybevétel a formázás során történő ragadásból
A gyártás után hirtelen hőmérséklet-változások
Megoldások:
Növelje a víztartalmat, vagy adjon hozzá lágyítót a keverékhez
Hosszabbítsa meg a kikeményedési időt 24–48 órára a formázás előtt
Állítsa be a rezgést az adott blokk méretének és alakjának megfelelő frekvenciára
Gondoskodjon a zökkenőmentes lefejtésről és az üreg megfelelő kenéséről, hogy megakadályozza a ragadást
Az érdes felület kihatással van az esztétikumra és az eladhatóságra is.
Valószínű okok:
Kopott vagy karcos üregfelületek
Kiszáradt cementmaradvány, amely az előző ciklusokból a formában maradt
Gyenge minőségű olaj
Túlszáradt betonkeverék
Megoldások:
Polírozza újra az üreges falakat a sima felület helyreállítása érdekében
Minden műszak után azonnal tisztítsa meg a penészt, hogy megakadályozza a cement felhalmozódását
Használjon megfelelő leválasztószert (kerülje a dízel vagy más helyettesítők használatát)
Növelje a finom homok arányát vagy állítsa be a víz-cement arányt
A blokkok éleinek és sarkainak sérülése gyakran a bontás során fellépő mechanikai igénybevétel jele.
Valószínű okok:
Kopott vagy sérült üregsarkok
A ragadós keverék miatt nehezen formálódik
A túlzott vibráció az élek törékenységét okozza
Helytelen kötés vagy túl gyors száradás
Megoldások:
Javítsa meg vagy cserélje ki a sérült üreges betéteket
Egyenletesen vigye fel az olajat minden felületre
Egyensúlyozza a vibrációt a túlzott tömörítés elkerülése érdekében
A kikeményedési körülményeket tartsa stabilan és árnyékolva
Mikroszakadások és szürke elszíneződések jelenhetnek meg a blokkfelületeken, különösen a prémium termékekre, ahol a megjelenés számít.
Valószínű okok:
Tapadás a beton és a forma felülete között a bontás során, úgynevezett "szabotázsalakú tapadás"
"Bloom" kialakulása fehér cementtel készült tömbökön
Megoldások:
Optimalizálja a bontási időzítést és a kioldószer alkalmazást
A fehércement termékek esetében gondosan ellenőrizze a kikeményedési feltételeket és a leválasztószer kiválasztását, hogy megakadályozza a virágzás kialakulását
Az inkonzisztens blokkméretek a formastabilitással vagy a gép beállításával kapcsolatos problémát jeleznek.
Valószínű okok:
Formaváz deformációja a hosszan tartó vibrációs kifáradás miatt
Laza csavarok vagy rosszul beállított üregbetétek
A gép vibrációs kiegyensúlyozatlansága
Egyenetlen etetés vagy inkonzisztens keverék
Megoldások:
Húzza meg az összes csavart nyomatékkulccsal a megfelelő beállítás érdekében
Ellenőrizze a beállító csapokat, és cserélje ki a kopottakat
Állítsa be a vibrációs motorokat az egyensúly érdekében
Szabványosítsa az etetést és a keverék konzisztenciáját

Számos formázási probléma megelőzhető a megfelelő formatervezéssel és anyagválasztással:
Huzatszög: Az üregfalak megfelelő kúposodása elengedhetetlen a tiszta formázáshoz. Enélkül a blokkok ragaszkodnak a leválasztó anyag minőségétől függetlenül.
Saroksugár: Az éles, 90 fokos sarkok olyan feszültségi pontok, ahol repedés indul meg. Az UNIK kialakítások 3-5 mm-es sugarú sarkokat tartalmaznak az élek sérülésének csökkentése érdekében.
Felületi kidolgozás: A polírozott üreges felület (Ra 1,6) csökkenti a súrlódást és akár 30%-kal javítja a formázási teljesítményt.
Hőkezelés: A megfelelő karburálás eléri a HRC58-62 felületi keménységet, miközben megőrzi a mag szívósságát, csökkentve a tapadáshoz vezető kopást.
Acélminőség: Kiváló minőségű anyagok, például 42CrMo vagy szerszámminőségű acélok használata biztosítja, hogy a forma megőrizze alakját és felületi minőségét 80 000–100 000 cikluson keresztül.
A legtöbb bontási probléma előre látható és megelőzhető. A kiváltó ok szisztematikus azonosításával – legyen szó a keverék tervezéséről, a vibrációs beállításokról, a leválasztószer alkalmazásáról vagy a penész állapotáról – olyan célzott megoldásokat valósíthat meg, amelyek csökkentik a veszteséget és az állásidőt.
Egy jól karbantartott öntőforma 80 000–100 000 ciklust képes kibírni, miközben megőrzi a tökéletes blokkfelületi minőséget és zökkenőmentesen működik a nagy sebességű automata vonalakon. Megfelelő hibaelhárítással és nagy pontosságú öntőforma tervezéssel a gyártósort hatékonyan, alacsonyabb hibaarány mellett és minimális megszakítással is megőrizheti.